خط کشش و آج زن مفتول
خط کشش و آجزن مفتول (Wire Drawing Line) یکی از تجهیزات کلیدی در صنعت تولید مفتول و محصولات فلزی است. این خط، وایر راد (مفتول نورد گرم) را از میان قالبهای کشش (دوزه) و طبلهای کشش عبور میدهد تا قطر آن کاهش یابد و مفتولی با دقت ابعادی بیشتر، سطح یکنواختتر و استحکام بالاتر به دست آید. مفتول کشیدهشده با شاخهکن به شاخههایی با طول دلخواه بریده میشود و در تولید مش جوشی، توری، سیم صنعتی و قطعات فلزی کاربرد دارد. آجزن (Ribbing Unit) واحدی است که با نورد سرد روی سطح مفتول آج ایجاد میکند تا چسبندگی آن به بتن افزایش یابد. در این راهنما از مبانی فرآیند تا انتخاب ماشین و رفع مشکلات رایج را بهصورت کاربردی مرور میکنیم.
دستگاه کشش مفتول چیست؟
کشش مفتول یکی از قدیمیترین و پرکاربردترین فرآیندهای شکلدهی سرد فلزات است. در این فرآیند، مفتول با نیروی کششی از داخل یک قالب مخروطی عبور داده میشود و سطح مقطع آن کاهش مییابد. از آنجا که حجم فلز ثابت است، کاهش قطر با افزایش طول همراه است.
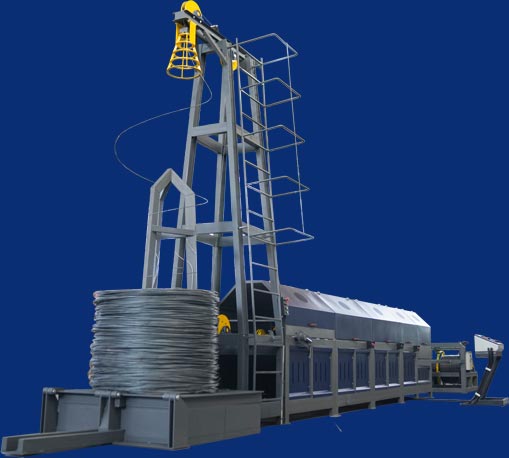
خط کشش در عمل فقط یک دستگاه نیست و معمولاً شامل این بخشهاست:
- دکل بازکننده کلاف (Pay-off): نگهداری و باز کردن کلاف مفتول به صورت پیوسته.
- یونیت پوستهگیری: حذف اکسید سطحی (پوسته) به روش مکانیکی یا شیمیایی.
- یونیت روانکاری: محل قرارگیری دوزه و روانکننده.
- طبل کشش (Capstan / Drum): ایجاد نیروی کشش و عبور مفتول از قالب.
- یونیت آجزن (اختیاری): ایجاد آج دو بعدی یا سه بعدی روی مفتول کشیدهشده.
- برش یا جمعآوری: شاخهکن با کاتر متحرک (فلوکاتر) یا اسپولر.
- سیستم کنترل: معمولاً PLC، اینورتر و صفحه HMI برای تنظیم سرعت، طول و شمارش.
فیلم دستگاه کشش و آجزن مفتول
مراحل تولید در خط کشش و آج زن مفتول
آمادهسازی مفتول
مواد اولیه رایج، مفتول فولادی با قطر ۵٫۵ تا ۸ میلیمتر (و در برخی خطوط تا ۱۲ میلیمتر) است. کلاف پس از کنترل ظاهری روی دکل بازکننده قرار میگیرد. ایمنی دکل و مکانیزم نگهداری کلاف بسیار مهم است، زیرا کلافها وزن بالایی دارند. برخی ماشینها از سیستم هیدرولیک برای جاگذاری کلاف استفاده میکنند.
پوستهگیری
پوسته اکسیدی سطح مفتول سخت و ساینده است و در صورت ورود به قالب، سایش را شدیداً بالا میبرد.
- پوستهگیری مکانیکی: عبور مفتول از میان غلتکهای خمکننده و/یا برسهای سیمی. هزینه کمتر و بدون پساب شیمیایی.
- پوستهگیری شیمیایی (اسیدشویی): کیفیت سطح بهتر ولی نیازمند مدیریت پساب و رعایت ملاحظات ایمنی و زیستمحیطی.
روانکاری
در کشش خشک، مفتول از جعبهای حاوی پودر روانکننده عبور میکند. روانکاری مناسب اصطکاک و دما را کاهش میدهد، عمر قالب را افزایش میدهد و سطح صافی ایجاد میکند. پودر باید خشک، تمیز و بدون رطوبت باشد و بهصورت دورهای تعویض یا تکمیل شود.
کشش
مفتول با عبور از قالب و پیچش دور طبل، کشیده میشود. سرعت طبل با اینورتر تنظیم میشود. اگر خط دو طبل دارد، هماهنگی سرعت بین طبلها برای جلوگیری از شل شدن یا پارگی مفتول اهمیت دارد.
آجزنی (در صورت نیاز)
مفتول کشیدهشده از واحد آجزن عبور میکند تا آج روی سطح آن ایجاد شود.
شاخه مفتول یا کلافپیچی
مفتول نهایی یا روی قرقره/کلاف جمع میشود یا مستقیماً به شاخهکن میرود. در شاخهکن، انکدر طول مفتول را اندازهگیری میکند و کاتر متحرک بدون توقف خط، شاخههایی با طول دقیق میبرد. این روش برای تغذیه خط مش جوشی بسیار رایج است.
آجزن مفتول
آج دوبعدی:
در این الگو، آجها روی دو طرف مفتول ایجاد میشوند و غلتکها معمولاً بهصورت دوتایی عمل میکنند. ساخت و تنظیم این سیستم سادهتر است و ساختار دستگاه سبکتر و اقتصادیتر خواهد بود. بااینحال، درگیری مکانیکی مفتول با بتن عمدتاً در دو جهت صورت میگیرد و توزیع آجها در محیط مفتول محدودتر است.
دستگاه آجزن دوبعدی توسط ماشینسازی سپهر طراحی و تولید میشود و بهعنوان گزینهای اقتصادی و کاربردی برای تولید مفتول آجدار در خطوط کشش و آجزنی ارائه میگردد.
آج سهبعدی:
در این الگو، آجها در سه طرف با فاصله زاویهای حدود ۱۲۰ درجه روی محیط مفتول ایجاد میشوند و سیستم معمولاً از سه غلتک استفاده میکند. توزیع یکنواختتر آجها در محیط مفتول میتواند به بهبود درگیری مکانیکی با بتن کمک کند. در مقابل، تنظیم غلتکها نیازمند دقت بیشتری است و ساختار دستگاه پیچیدهتر و هزینه آن بالاتر خواهد بود.
دستگاه آجزن سهبعدی توسط ماشینسازی سپهر از تأمینکنندگان خارجی وارد شده و به مشتریان عرضه میشود. این دستگاه برای خطوط تولیدی که به الگوی آج سهردیفه نیاز دارند، قابل ارائه است.
انتخاب میان آج دوبعدی و سهبعدی به نوع محصول، الزامات فنی، استانداردهای موردنظر و بودجه تولید بستگی دارد. ماشینسازی سپهر با تولید دستگاه آجزن دوبعدی و تأمین دستگاه آجزن سهبعدی از طریق واردات، امکان انتخاب تجهیزات متناسب با نیاز خطوط تولید مفتول آجدار را برای مشتریان فراهم میکند. در هر دو سیستم، رعایت الزامات استاندارد مربوط به هندسه آج، وزن واحد طول و مشخصات مکانیکی مفتول ضروری است.
مشخصات فنی دستگاه SR300
| ظرفیت بارگذاری کلاف: تا 2500 کیلوگرم | قطرمفتول ورودی: 5.5 و 6.5 و 8 میلیمتر |
| سرعت تولید: بین 100 الی 120 متر بر دقیقه و قابل تنظیم | سیستم کنترل: PLC + اینورتر + HMI |
| موتور اصلی: 30 کیلووات | ابعاد دستگاه: طول 15 متر و عرض 1.5 متر |
| تعداد اپراتور مورد نیاز: 1 نفر | فلوکاتر (کاتر متحرک): دارد |
| تاچ پنل: دارد | یونیت آج زن: قابل نصب (اختیاری) |
| گیربکس: 90 درجه پنیوم کرانویل | برق مورد نیاز: 50 آمپر |
سایر مشخصات
مجهز به تاچ پنل HMI برای مانیتورینگ تمامی مراحل تولید (شامل سرعت تولید، تعداد شاخه، طول شاخه و ...)
استفاده از گیربکسهای 90 درجه پنیوم کرانویل با انتقال قدرت نرم، روان و کمصدا
قابلیت نصب یونیت کشش مفتول و قرقره آجزن برای تولید مفتول آجدار
دارای قسمت مجزای روانکاری جهت افزایش کیفیت کشش و کاهش استهلاک
دارای سیستم پوسته گیری غلتکی
دکل 5 متری با ایمنی بالا برای باز کردن کلاف
دارای یونیت جاگذاری کلاف با سیستم هیدرولیک
مجهز به دو طبل کشش برای کاهش قطر مفتول تا اندازه دلخواه
مجهز به سیستم انکدر برای اندازهگیری دقیق طول شاخهها
مزیتهای دستگاه کشش مفتول سپهر
مقایسه روشهای کشش مفتول
روش سنتی با دوزه و پودر
در این روش، مفتول با عبور از دوزه و استفاده از روانکنندههای پودری کشیده میشود. سرعت خطی کشش در این روش به حدود 120 متر بر دقیقه محدود است، زیرا افزایش سرعت باعث تولید گرمای بیش از حد در محل کشش و ایجاد مشکلاتی مانند پارگی مفتول میشود. این روش همچنان در بسیاری از صنایع به دلیل سادگی و هزینه پایینتر استفاده میشود.
روش جدید با رولینگ سرد
در ماشینآلات کشش پیشرفته، به جای روش سنتی، از رولینگ سرد توسط قرقرههای غلتکی استفاده میشود. در این روش، به دلیل کاهش اصطکاک و استفاده از فرآیند غلتیدن، سرعت کشش میتواند به 250 متر بر دقیقه برسد. اگرچه این روش مزایای قابل توجهی دارد، اما هزینه بالای ماشینآلات و غلتکهای کشش از معایب آن محسوب میشود. این روش برای تولید با حجم بالا و کیفیت مطلوب بسیار مناسب است.
کاربردهای دستگاه کشش مفتول
مش جوشی و آرماتور شبکهای
سینی مش، مش سقفی، مش BRC و پانلهای پیشساخته.
فنرسازی
تولید انواع فنرهای صنعتی با استفاده از مفتولهای کشیده شده با استحکام بالا
ساخت ابزار و قطعات صنعتی
تولید قطعات ابزار دقیق و تجهیزات صنعتی
صنعت خودروسازی
تولید قطعات دقیق و سیمهای صنعتی
مش صنعتی
گابیون و انواع تور مش، نرده و حصار مفتولی
صنایع برق و کابل
تولید سیم و کابلهای مسی و آلومینیومی
نکات مهم در انتخاب و نگهداری دستگاه کشش مفتول
انتخاب دستگاه مناسب: بر اساس نوع فلز و نیازهای تولید، دستگاه مناسب را انتخاب کنید. برای دریافت مشاوره رایگان میتوانید با شماره 09152804450 تماس بگیرید.
نگهداری دورهای: تمیز کردن منظم دستگاه و تعویض قالبها در زمان مناسب از خرابی زودرس جلوگیری میکند.
استفاده از روانکار مناسب: استفاده صحیح از روانکنندهها کیفیت کشش و عمر دستگاه را افزایش میدهد.
آموزش کارکنان: آموزش کارکنان برای استفاده بهینه از دستگاه، بهرهوری را افزایش میدهد.
دستگاه کشش مفتول یکی از تجهیزات کلیدی در صنایع فلزی است که برای کاهش قطر، افزایش دقت ابعادی و بهبود کیفیت سطح مفتول مورد استفاده قرار میگیرد. انتخاب صحیح خط کشش، با توجه به عواملی مانند قطر ورودی و خروجی، سرعت و ظرفیت تولید، تعداد مراحل کشش، نوع قالب و درام کشش و میزان مصرف انرژی، تأثیر مستقیمی بر کیفیت محصول و هزینههای تولید دارد. به همین دلیل، پیش از خرید این تجهیزات، بررسی مشخصات فنی و نیازهای خط تولید اهمیت زیادی دارد. برای آشنایی با مهمترین معیارهای انتخاب و نکات فنی، میتوانید راهنمای خرید خط کشش مفتول را مطالعه کنید.
سوالات متداول
بستگی به مدل ماشین دارد. برای نمونه مدل SR300 قطرهای ورودی 5.5، ۶٫۵ و ۸ میلیمتر را پشتیبانی میکند.
بله. در بسیاری از خطوط، واحد آجزن پس از آخرین پاس کشش نصب میشود و محصول مستقیماً به شاخهکن یا کلافپیچ میرود.
قطر ورودی مناسب، الگوی آج، جنس و تنظیم غلتکها، و انطباق وزن و ابعاد نهایی با استاندارد مورد نظر.
سرعت بین 100 تا 120 متر بر دقیقه است و به قطر، جنس، تعداد پاس، روانکاری و تغییر کلاف بستگی دارد. برای برنامهریزی ظرفیت، تناژ ساعتی واقعی را از سازنده بپرسید.
زمانی که قطر خروجی به محدوده تلرانس نزدیک میشود یا کیفیت سطح افت میکند. بهتر است برای هر قالب سابقه تولید ثبت شود.
1 نفر