

انواع سیمانداز در دستگاه مشباف و تأثیر آن بر سرعت و کیفیت تولید

انواع سیمانداز در دستگاه مش باف و تأثیر آن بر سرعت و کیفیت تولید
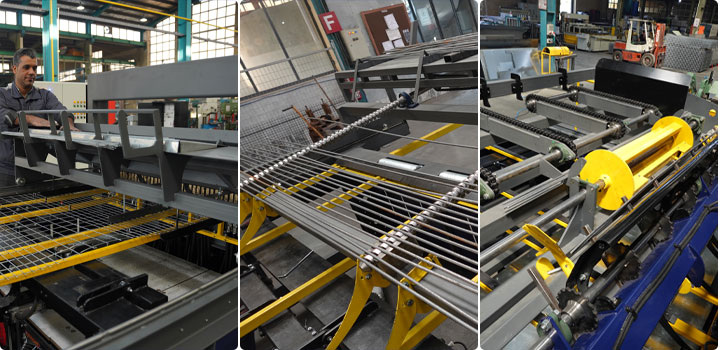
در دستگاههای مش جوشی، سیمانداز یکی از بخشهای مهم خط تولید است که وظیفه تغذیه و هدایت شاخههای مفتول به پورتال جوش را بر عهده دارد. نوع سیمانداز میتواند بر سرعت تولید، دقت عملکرد دستگاه، کیفیت مش نهایی و میزان دخالت اپراتور تأثیر بگذارد. به همین دلیل، انتخاب سیمانداز مناسب باید با توجه به نوع محصول، قطر مفتول مصرفی، کیفیت شاخههای مفتول و ظرفیت موردنیاز خط تولید انجام شود.
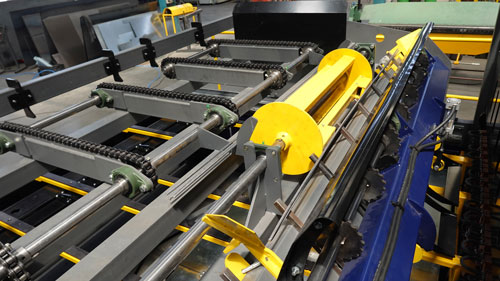
سیماندازهای مورد استفاده در دستگاههای مش باف معمولاً در سه مدل اصلی تمام اتوماتیک، ماردونی نیمهاتوماتیک و خشابی نیمهاتوماتیک عرضه میشوند. هرکدام از این مدلها برای شرایط کاری مشخصی طراحی شدهاند و از نظر سرعت، هزینه، کیفیت مفتول موردنیاز و نحوه عملکرد تفاوتهایی دارند.
1. سیمانداز اتوماتیک
سیمانداز اتوماتیک برای خطوط تولیدی طراحی شده است که سرعت بالا، کاهش دخالت اپراتور و افزایش بهرهوری اهمیت زیادی دارد. در این مدل، فرایند تغذیه مفتول بهصورت خودکار انجام میشود و نیاز به آمادهسازی و هدایت مداوم مفتول توسط اپراتور کاهش مییابد.
این سیستم برای مفتولهایی با کیفیت مناسب، صافی مطلوب و کمانش کم مناسب است. در محدوده طراحی دستگاه، امکان استفاده از مفتولهایی با قطر حدود ۴ تا ۱۰ میلیمتر وجود دارد. البته قطر قابل پشتیبانی نهایی به مشخصات فنی مدل دستگاه بستگی دارد.
مهمترین مزیت سیمانداز اتوماتیک، سرعت بالاتر و کاهش وقفههای ناشی از دخالت دستی اپراتور است. این ویژگی میتواند در خطوط تولید انبوه، به افزایش راندمان و استفاده بهتر از ظرفیت دستگاه کمک کند.
در مقابل، هزینه اولیه این مدل معمولاً از دو نوع دیگر بیشتر است. همچنین، کیفیت و یکنواختی شاخههای مفتول اهمیت زیادی دارد؛ زیرا مفتولهای دارای خمیدگی شدید یا شکل نامناسب ممکن است عملکرد سیستم تغذیه را مختل کنند.
کاربردهای سیمانداز اتوماتیک:
- تولید انبوه انواع مش صنعتی
- تولید مش ساختمانی
- خطوط تولیدی با ظرفیت بالا
- کارخانههایی که به اتوماسیون بیشتر و کاهش دخالت اپراتور نیاز دارند
2. سیمانداز خشابی نیمهاتوماتیک
سیمانداز خشابی نیمهاتوماتیک برای تغذیه منظم شاخههای مفتول طراحی شده است. در این مدل، اپراتور خشاب را با مفتولهای موردنیاز پر میکند و دستگاه فرایند تغذیه را بر اساس سازوکار طراحیشده انجام میدهد.
این سیمانداز معمولاً برای مفتولهای با قطر حدود ۲ تا ۵ میلیمتر مناسب است و زمانی عملکرد مطلوبی دارد که شاخههای مفتول از صافی مناسبی برخوردار باشند و میزان کمانش آنها کم باشد. یکنواختی شکل شاخهها به تغذیه منظمتر و حفظ دقت فرایند تولید کمک میکند.
از نظر هزینه، سیمانداز خشابی معمولاً گزینهای اقتصادیتر از مدل اتوماتیک است. با این حال، به دلیل نیاز به پر کردن خشاب توسط اپراتور، میزان اتوماسیون آن پایینتر است و سرعت تولید نیز به شرایط خط و زمان موردنیاز برای آمادهسازی خشاب بستگی دارد.
کاربردهای سیمانداز خشابی:
- تولید مش با مفتولهای نازکتر
- تولید نردههای مفتولی
- تولید سینی مش و محصولات مشابه
- خطوطی که نظم تغذیه مفتول و کنترل مناسب فرایند اهمیت دارد
3. سیمانداز ماردونی نیمهاتوماتیک
سیمانداز ماردونی یکی از گزینههای اقتصادی برای دستگاه مش جوشی است که در آن اپراتور، مفتولها را در بخش ماردونی قرار میدهد و بر فرایند تغذیه آنها نظارت میکند. این مدل برای خطوط تولیدی مناسب است که سرعت بسیار بالا اولویت اصلی آنها نیست یا شاخههای مفتول مصرفی از نظر صافی و میزان کمانش، کیفیت کاملاً یکنواختی ندارند.
یکی از مزیتهای این مدل، هزینه مناسبتر آن در مقایسه با سیمانداز اتوماتیک است. همچنین، در محدوده طراحیشده دستگاه، امکان استفاده از مفتولهای با قطر حدود ۴ تا ۱۰ میلیمتر وجود دارد.
با این حال، سرعت عملکرد سیمانداز ماردونی معمولاً از مدل اتوماتیک پایینتر است و پر کردن ماردون به دخالت اپراتور نیاز دارد. بنابراین، هنگام انتخاب این سیستم باید علاوه بر قیمت اولیه، زمان موردنیاز برای تغذیه مفتول و ظرفیت تولید خط نیز در نظر گرفته شود.
کاربردهای سیمانداز ماردونی:
- تولید مش BRC
- تولید انواع مش جوشی در خطوط با سرعت متوسط یا پایین
- تولید مش مورد استفاده در دیوارهای پیشساخته بتنی
- خطوط تولیدی که انعطافپذیری در استفاده از شاخههای مفتول اهمیت دارد
مقایسه انواع سیمانداز در دستگاه مش باف
جدول زیر تفاوتهای اصلی سه مدل سیمانداز را از نظر مشخصات و کاربرد نشان میدهد.
| ویژگی | ماردونی نیمهاتوماتیک | خشابی نیمهاتوماتیک | اتوماتیک |
|---|---|---|---|
| میزان اتوماسیون | نیمهاتوماتیک | نیمهاتوماتیک | اتوماتیک |
| کیفیت شاخه مفتول | صافی و کمانش قابلقبول، با انعطاف بیشتر نسبت به کیفیت شاخه | صافی مطلوب و کمانش کم | صافی مطلوب و کمانش کم |
| قطر مفتول تقریبی | ۴ تا ۱۰ میلیمتر | ۲ تا ۵ میلیمتر | ۴ تا ۱۰ میلیمتر |
| سرعت عملکرد | پایینتر از مدل اتوماتیک | پایینتر از مدل اتوماتیک | بالا |
| نیاز به اپراتور | پر کردن ماردون و نظارت بر فرایند | پر کردن خشاب و نظارت بر فرایند | حداقل دخالت در تغذیه عادی |
| هزینه اولیه | اقتصادیتر از اتوماتیک | اقتصادیتر از اتوماتیک | بالاتر از دو مدل دیگر |
| خط تولید مناسب | تولید مش و دیوارهای پیشساخته | تولید نرده و سینی مش | تولید انبوه مش صنعتی و ساختمانی |
توجه: قطرهای ذکرشده تقریبی و بر اساس مشخصات ارائهشده برای این مدلها هستند. محدوده واقعی قطر مفتول، سازگاری با مفتولهای آجدار یا دارای سطح مقطع متفاوت و سرعت تولید باید با مشخصات فنی دستگاه موردنظر تطبیق داده شود.
هنگام انتخاب سیمانداز به چه نکاتی توجه کنیم؟
برای انتخاب سیمانداز مناسب، بهتر است چند عامل اصلی را بررسی کنید:
۱. قطر مفتول مصرفی: هر سیمانداز برای محدوده مشخصی از قطر مفتول طراحی میشود. انتخاب مدل باید بر اساس قطر واقعی مفتول مورد استفاده در خط تولید انجام شود.
۲. کیفیت شاخه مفتول: صافی شاخه و میزان کمانش آن بر عملکرد سیستم تغذیه تأثیر دارد. اگر مفتولهای مصرفی کیفیت یکنواختی ندارند، باید قابلیت پذیرش آنها در سیمانداز موردنظر بررسی شود.
۳. ظرفیت و سرعت تولید: اگر هدف، تولید انبوه و کاهش توقفهای خط باشد، سیمانداز اتوماتیک میتواند انتخاب مناسبتری باشد. برای خطوطی با ظرفیت پایینتر، مدلهای نیمهاتوماتیک نیز ممکن است پاسخگوی نیاز باشند.
۴. هزینه اولیه و هزینههای عملیاتی: قیمت خرید دستگاه تنها معیار انتخاب نیست. زمان صرفشده برای آمادهسازی مفتول، میزان دخالت اپراتور و توقفهای تولید نیز بر هزینه نهایی محصول اثر میگذارند.
۵. نوع محصول نهایی: محصولاتی مانند مش ساختمانی، نرده و حصار مفتولی، سینی مش، مش BRC و مشهای صنعتی ممکن است از نظر قطر مفتول و ظرفیت تولید، نیازهای متفاوتی داشته باشند.
جمعبندی
انتخاب سیمانداز مناسب در دستگاه مش باف، به کیفیت مفتول مصرفی، قطر سیم، سرعت موردنیاز و نوع محصول نهایی بستگی دارد. سیمانداز ماردونی نیمهاتوماتیک گزینهای اقتصادی برای شرایط کاری متنوعتر است؛ مدل خشابی نیمهاتوماتیک برای مفتولهای نازکتر و صاف مناسب است؛ و سیمانداز اتوماتیک برای خطوط تولید انبوه و سرعت بالا مزیت بیشتری دارد.
در نهایت، انتخاب درست سیمانداز میتواند به تغذیه منظمتر مفتول، کاهش توقفهای تولید، استفاده بهتر از ظرفیت دستگاه و افزایش بهرهوری خط تولید کمک کند. پیش از تصمیمگیری، بهتر است مشخصات فنی هر مدل با شرایط واقعی تولید و نوع مفتول مصرفی مقایسه شود.